Как производят полиэтиленовые пакеты: от гранул до сварки дна
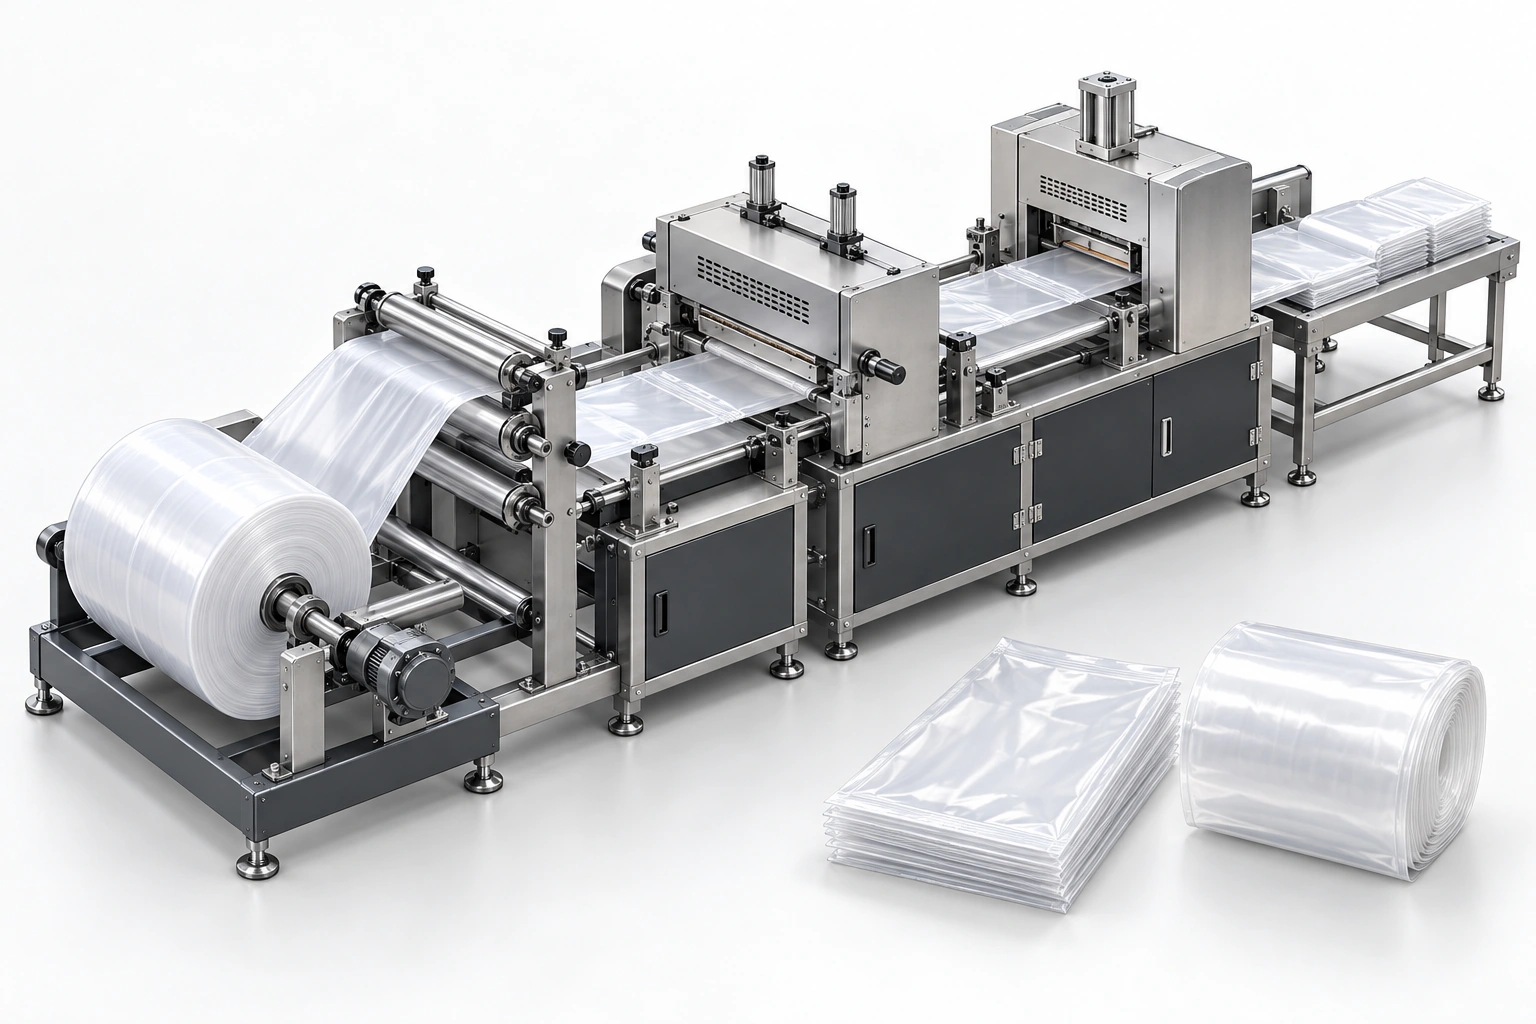
Полиэтиленовые пакеты делают из пленки. Сначала гранулы полиэтилена плавят и выдувают из расплава непрерывный пленочный рукав. Затем рукав разматывают на пакетоделательной машине, сваривают дно и отделяют пакеты друг от друга. Для рулонной продукции вместо полного разреза делают перфорацию и намотку.
Ниже разбираем весь путь: как получается рукав, какие края нужно соединять, как выполняют раскрой пакета и почему для донного шва «звезда» требуется другая подготовка пленки.
Из чего делают пластиковые пакеты
Для фасовочных пакетов, «маек» и мусорных мешков часто используют полиэтилен. В цех он поступает в виде гранул. Это уже готовый полимер: предприятие по выпуску пакетов плавит его и придает ему новую форму, а не получает полиэтилен из газа.
| Материал | Что получается | Для чего применяют |
|---|---|---|
| ПНД / HDPE | Более жесткая пленка с характерным шуршанием | Тонкие фасовочные пакеты, «майки», часть мусорных мешков |
| ПВД / LDPE | Более мягкая и эластичная пленка | Упаковочные пакеты, пакеты с ручками, мешки |
| ЛПВД / LLDPE | Компонент для изменения растяжимости, стойкости к проколу и других свойств пленки | Смеси под заданную нагрузку и условия применения |
Краситель добавляют в гранулах-концентратах. Другие добавки выбирают по рецептуре. Одна и та же толщина не означает одинаковую прочность: результат зависит от марки полиэтилена, состава смеси, получения пленки и качества сварки.
Слова «низкого» и «высокого давления» в названиях ПНД и ПВД относятся к получению самого полимера. Это не давление, которое нужно выставить на пакетоделательном станке. Пластиковые пакеты бывают также полипропиленовыми и многослойными, но в этой статье рассматриваем изготовление полиэтиленовых пакетов.
Как из гранул получают пленочный рукав
Первый участок полного цикла - выдувной экструдер. Он превращает гранулы в непрерывную трубку с тонкими стенками. Именно эта трубка после складывания становится пленочным рукавом для изготовления пакетов.
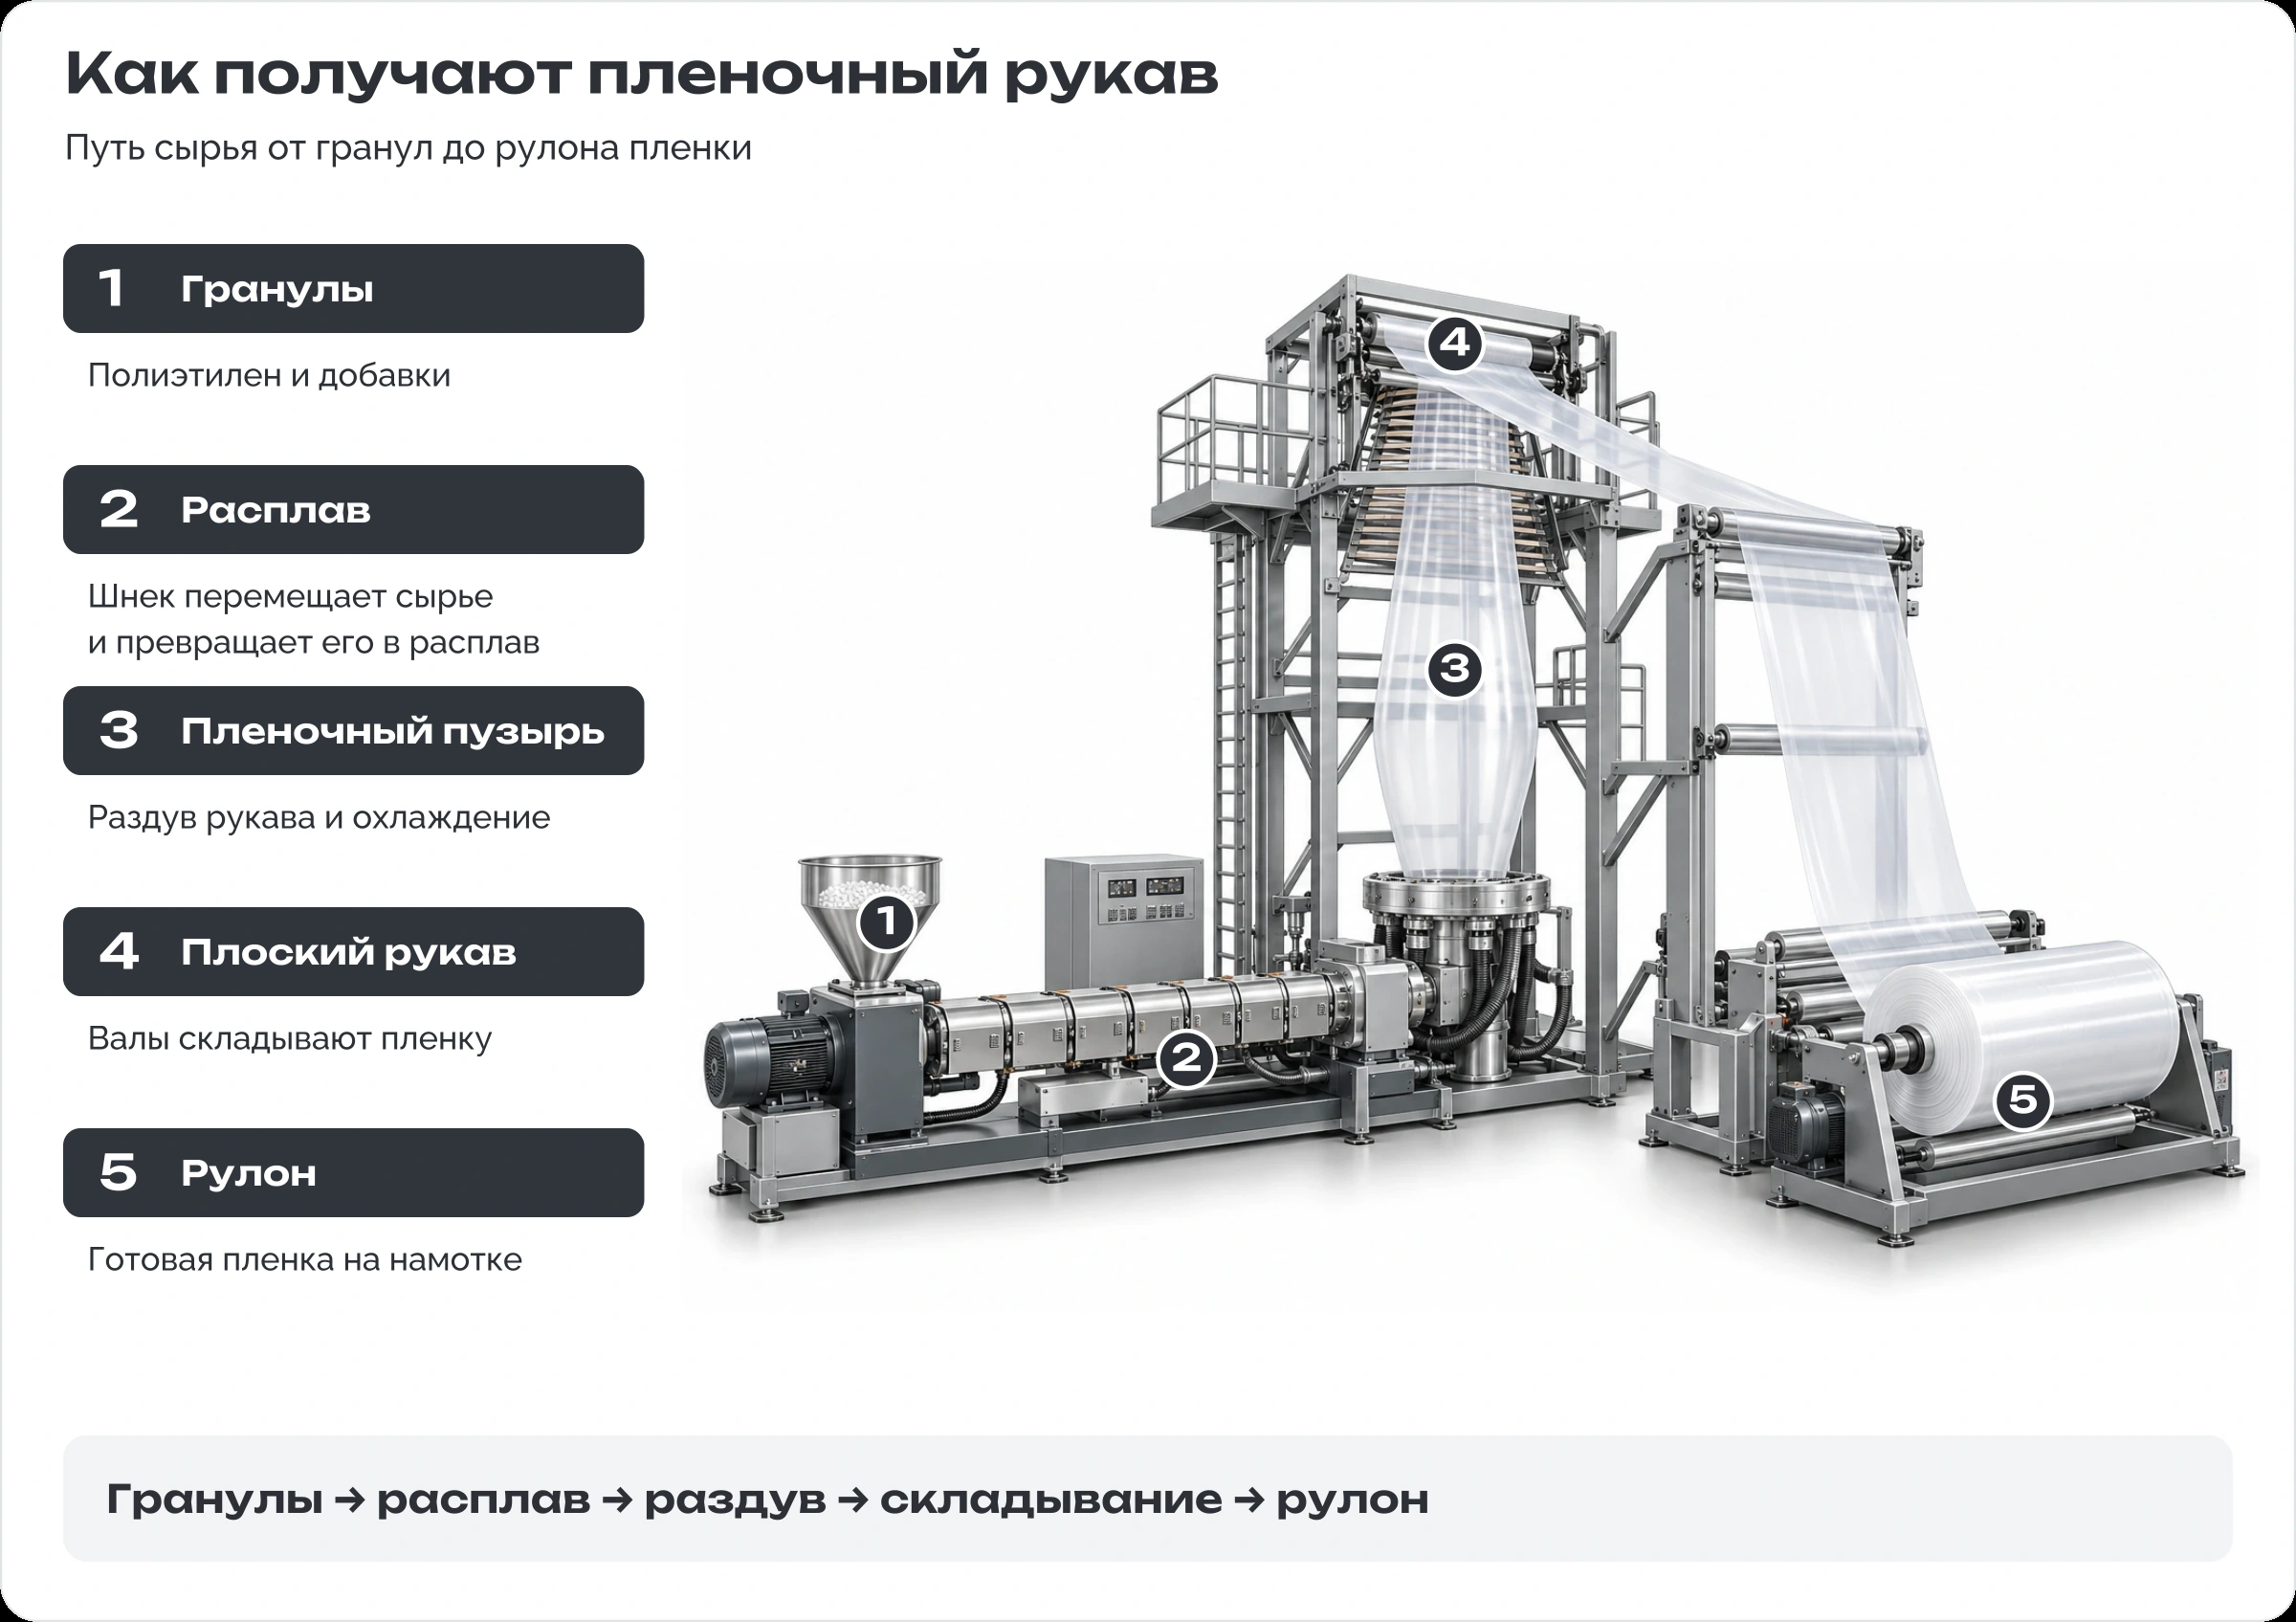
- Загрузка и дозирование. В бункер подают полиэтилен и предусмотренные рецептурой добавки. Проверяют чистоту сырья и условия его хранения. Сушку назначают по состоянию материала и рекомендациям поставщика.
- Плавление. Шнек вращается в нагреваемом цилиндре, перемещает гранулы, смешивает и плавит их. На выходе нужен однородный расплав без посторонних включений.
- Формирование трубки. Расплав проходит через кольцевой зазор головки. Воздух подают внутрь трубки, раздувая ее в пузырь. Охлаждающий воздух снаружи помогает пленке затвердеть.
- Складывание. Охлажденный пузырь проходит через складывающее устройство и прижимные валы. Получается плоская двухстенная лента - рукав. Его боковые стороны уже замкнуты.
- Намотка. Рукав укладывается в рулон с натяжением, которое позволяет затем равномерно его разматывать. По конструкции линии могут формироваться фальцы или выполняться продольная разрезка.
Откуда берутся ширина и толщина
Ширину рукава задают раздувом пленочного пузыря. Толщина зависит от того, сколько расплава подает экструдер, как сильно раздувается пузырь и с какой скоростью пленку вытягивают. Увеличить скорость протяжки при той же подаче расплава - значит вытянуть материал в более тонкую пленку; перенастройку согласуют с охлаждением и устойчивостью пузыря.
Температуру по зонам выбирают под марку полиэтилена и машину. Единого режима нагрева для любых ПНД, ПВД и смесей нет.
Нужен ли собственный экструдер
Если предприятие покупает готовую пленку, этот участок можно исключить. Тогда производство начинается с рулонов, которые поступают на печать или сразу на пакетоделательную машину. При закупке согласуют состав, толщину, ширину, тип складывания, диаметр рулона и втулки, качество намотки и свариваемость.
 Выдувной экструдер для производства однослойной пленки SD-A50-600Подробнее →
 Флексографическая печатная машина YT2-600Подробнее →
Экструдер нужен для получения пленки, а флексографическая машина - для нанесения изображения. Для пакетов без печати печатный участок не требуется.
Как из пленки сделать пакет
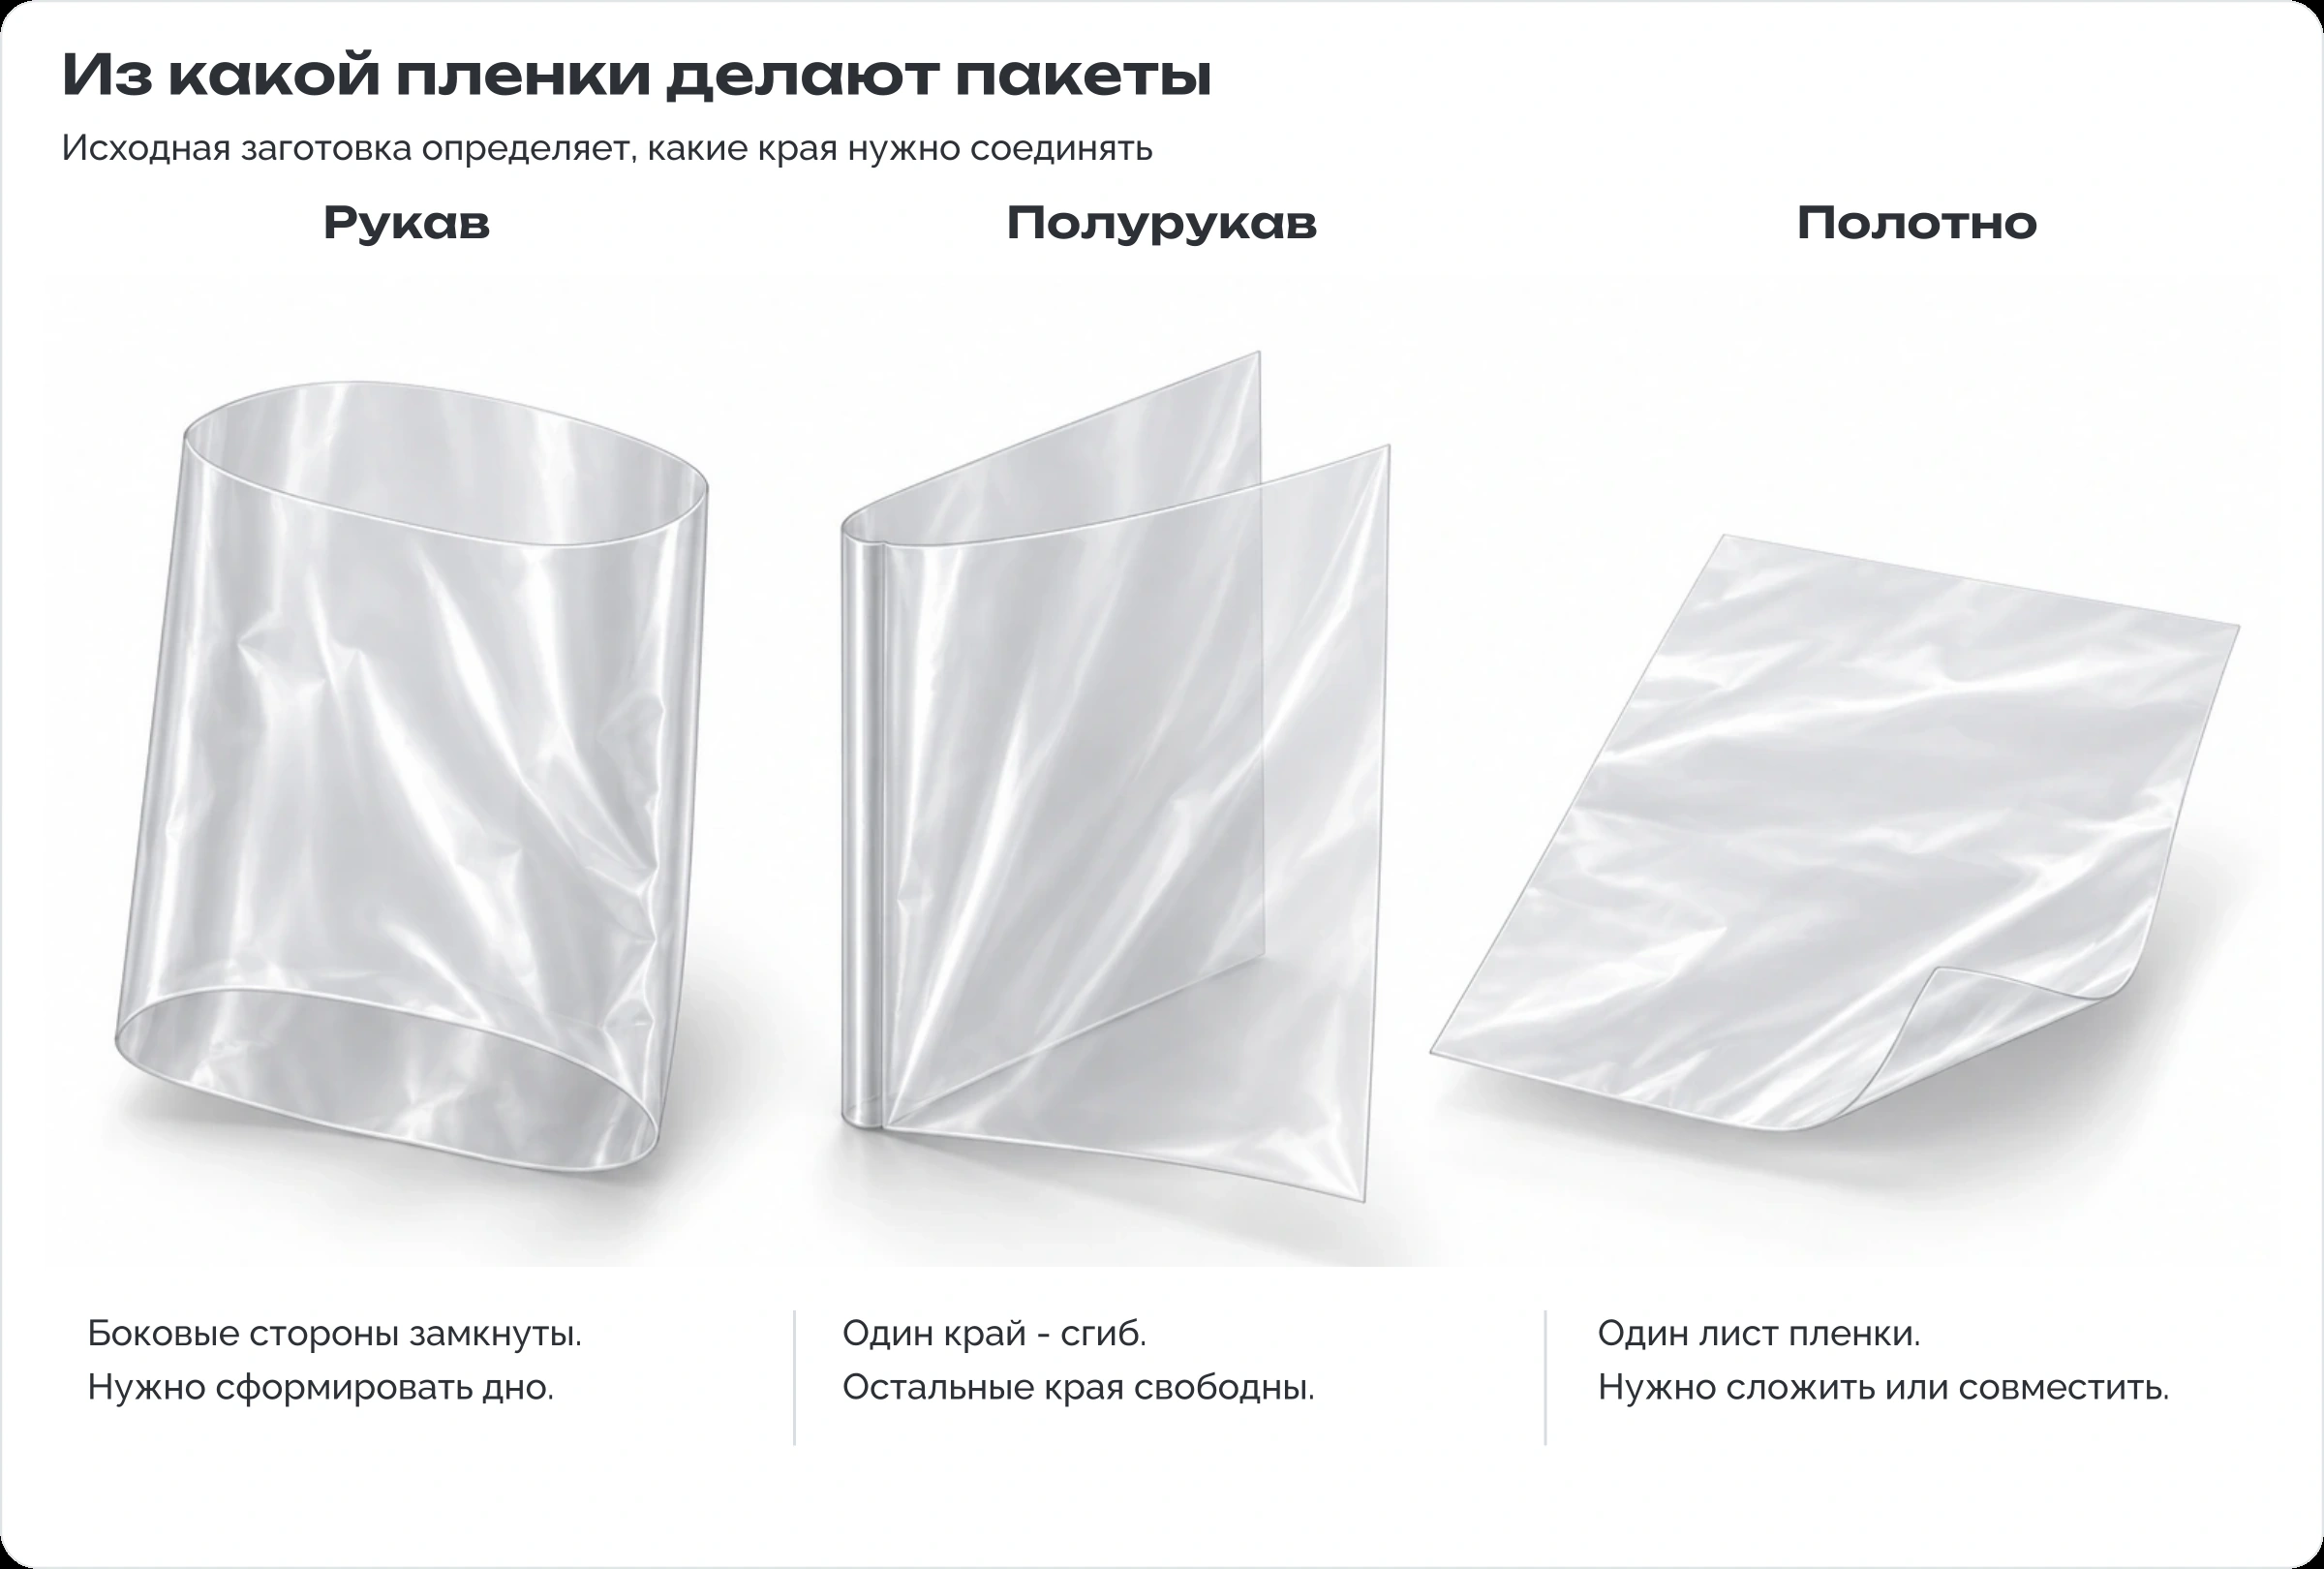
Пакет - это пленочная заготовка с соединенными краями и одним открытым входом. Какие соединения придется выполнить на машине, зависит от формы исходного материала.
Из рукава: соединить дно
Представьте длинную сплющенную трубку. Боковые стороны у нее уже закрыты. Чтобы изготовить полиэтиленовый пакет с открытым верхом, нужно отделить отрезок нужной длины и закрыть один его конец поперечной сваркой. Противоположный конец остается открытым.
Из полурукава: соединить бока
Полурукав имеет сгиб с одной стороны и два свободных края с другой. В типовой схеме боковой сварки сгиб становится дном, свободные края - верхом, а два поперечных соединения образуют боковые стороны пакета. Так направление пленки и положение швов отличаются от донной сварки рукава.
Из полотна: сначала сформировать заготовку
Плоское полотно складывают или совмещают с другим полотном. Затем выполняют соединения, предусмотренные конструкцией. Поэтому станки подбирают по чертежу пакета и исходному материалу: одинаковой ширины пленки недостаточно, чтобы считать машины взаимозаменяемыми.
Как делают пакеты: раскрой, сварка и резка
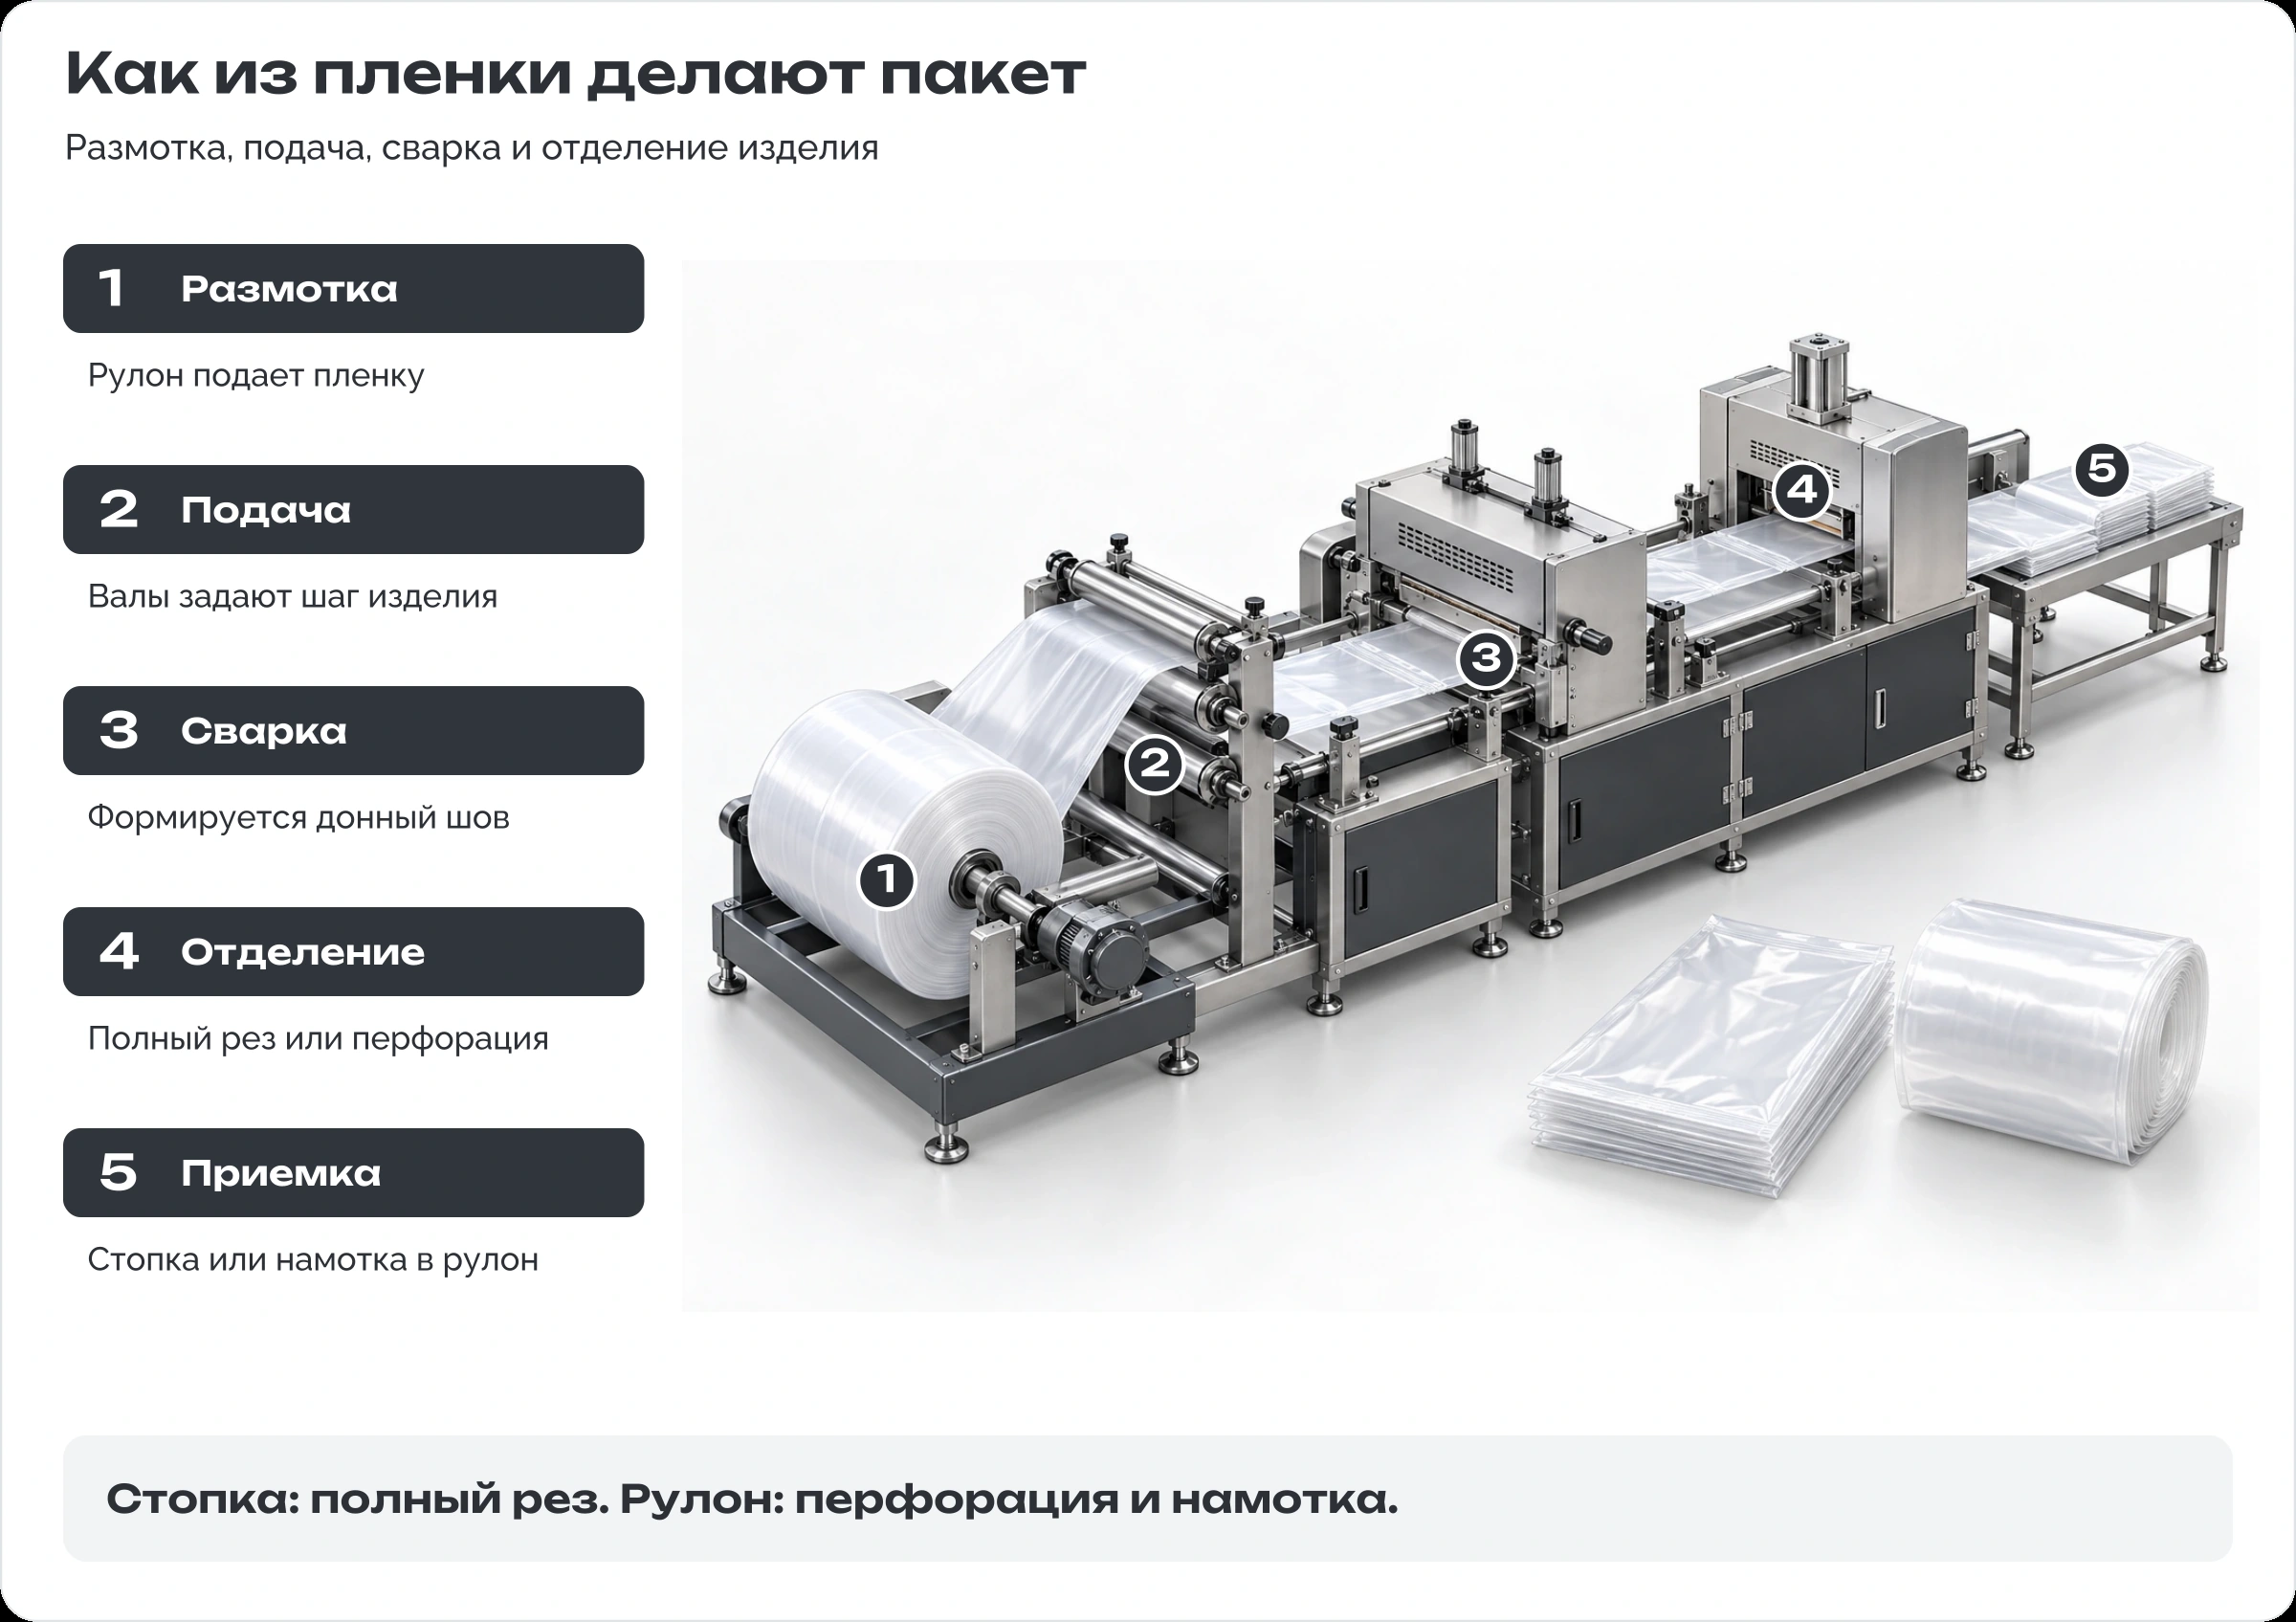
После экструзии и, если нужна, печати рулон устанавливают на размотчик пакетоделательной машины. Направляющие валы удерживают пленку по траектории, а подающие валы перемещают ее на заданный шаг. Машина должна согласованно формировать шов и отделять изделия.
Сварка создает соединение, резка отделяет изделие
Нагретый инструмент прижимает слои пленки в нужном месте. Материал размягчается, слои соединяются, затем шов должен набрать прочность при охлаждении. Нож отделяет пакет. В разных машинах используют отдельную резку после сварки или инструмент, совмещающий нагрев и разделение; порядок узлов зависит от конструкции.
При работе из рукава рез и донный шов располагают так, чтобы у каждого изделия оставался открытый верх. Если просто запаять оба конца отрезка, получится закрытая заготовка, а не обычный фасовочный пакет.
Перфорация сохраняет связь между пакетами
Для пакетов в рулоне материал не отделяют полностью. Перфоратор создает линию ослабления с перемычками. Она позволяет отрывать пакеты по одному, а сварка рядом с линией отделения закрывает дно. После этого цепочку изделий наматывают на втулку или в рулон без втулки - если это предусмотрено машиной.
Шаг перфорации должен соответствовать длине изделия и расположению шва. При проверке рулона важно, чтобы отрыв шел по перфорации и не разрывал дно следующего пакета.
От чего зависит прочность сварки
Подбирают четыре связанные величины: нагрев, время контакта, прижим и охлаждение. Для складок и фальцев нужно соединить больше слоев, чем на плоском участке. Слишком слабое воздействие оставляет непровар; чрезмерное может прожечь пленку или истончить ее у шва. Режим подтверждают образцами на рабочей скорости, а не только пробой на остановленной машине.
Как сварить «целлофановый» пакет
В разговорной речи так часто называют полиэтиленовый пакет. Для единичной заготовки из подходящей PE-пленки используют запайщик: совмещают чистые слои без складок, делают пробный шов по инструкции аппарата и проверяют его после охлаждения.
Настоящий целлофан получают из регенерированной целлюлозы. Его нельзя автоматически сваривать как полиэтилен: термосвариваемость зависит от марки и покрытия пленки. Сначала нужно определить материал.
Как изготавливают фасовочные пакеты
Рассмотрим простой пакет без ручек и печати. Для него можно использовать готовый рукав: ширина заготовки соответствует плоской ширине пакета, а длину задает подача на машине с учетом расположения сварки и реза.
- Устанавливают рулон и заправляют пленку через направляющие и подающие валы.
- Задают длину, положение шва и способ отделения изделия.
- Подбирают сварку на конкретной пленке: начинают с рекомендованного режима, проверяют пробные пакеты и затем работу на нужной скорости.
- Для поштучной выдачи выполняют резку и укладку в стопку. Для рулонной - перфорацию и намотку.
- Проверяют открывание, размеры, сварку и количество изделий.
Если фасовочный пакет имеет боковые складки, их размер закладывают в заготовку и проверяют сварку многослойных участков. У «майки» дополнительно вырубают верх и ручки. Получить эти операции одной сменой размера в программе можно только тогда, когда нужные механизмы уже есть на машине.
Для пищевой упаковки пригодность материала и готового изделия согласуют под продукт и условия контакта. Само название «ПНД» или прозрачный вид пленки не подтверждают такую пригодность.
Машины для фасовочных пакетов
Перейти в категорию → Пакетоделательная машина GH-DFR450*2
 Пакетоделательная машина ZCRQ-700
Что такое дно «звезда»
«Звезда» - это конструкция дна пакета, у которой складки пленки сходятся к центральной зоне соединения. Если раскрыть пакет и посмотреть внутрь, на дне виден расходящийся от центра рисунок. Из-за него конструкцию и называют «звездой».
У простого прямого донного шва соединение тянется одной линией через дно, а по краям остаются два угла. У «звезды» пленку перед сваркой складывают: после раскрытия эти складки образуют собранное к центру дно. Разницу видно на схеме ниже.
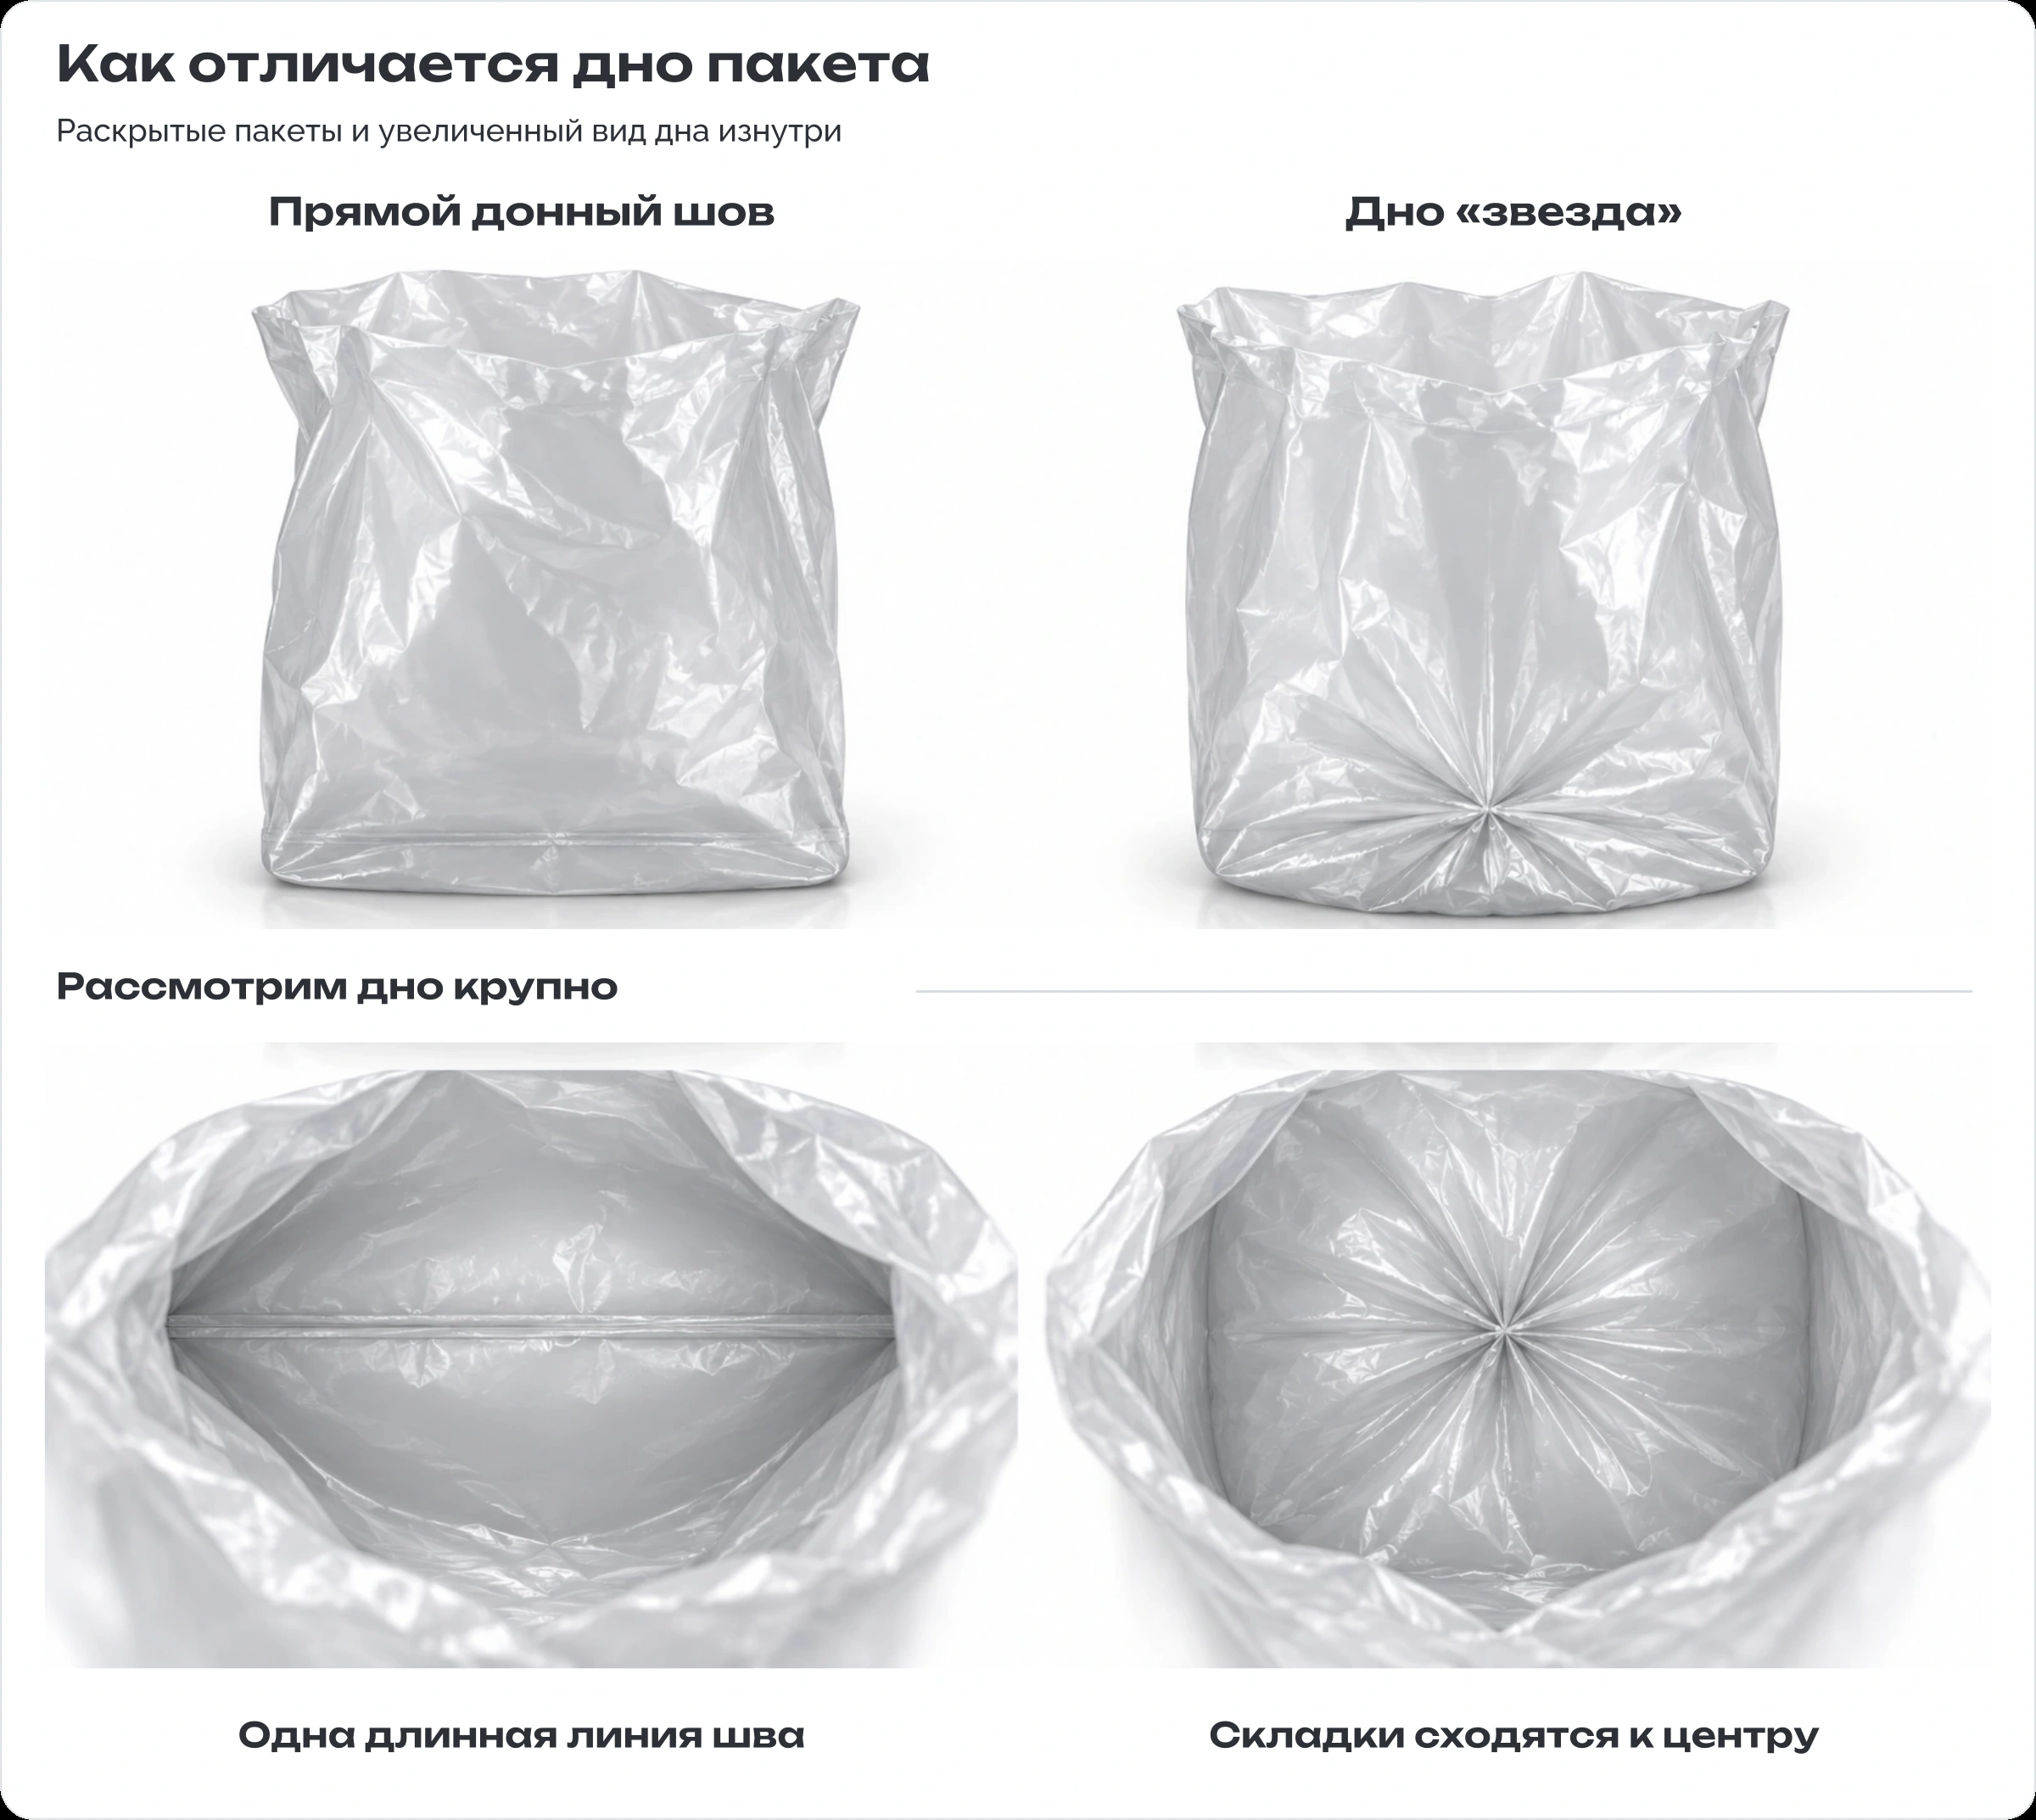
Такое дно встречается у мусорных мешков и фасовочных пакетов. Оно позволяет мешку принимать более округлую форму при раскрытии. Конкретное число складок и вид соединения зависят от конструкции изделия. Это не отдельная пятиконечная деталь, приваренная к пакету.
Есть ли разница в оборудовании для «звезды» и прямого шва?
Да. Главное различие - подготовка пленки перед сваркой. Для простого прямого шва достаточно подать плоский рукав и сварить его поперек. Для «звезды» нужна заданная схема складывания или собирания рукава до формирования шва, а сварочный узел должен соединять получившееся число слоев.
| Участок | Прямой донный шов | Дно «звезда» |
|---|---|---|
| Пленка перед сваркой | Плоский рукав, при необходимости с фальцами | Рукав, сложенный по схеме для образования «звезды» |
| Формирующий узел | Направление и удержание заготовки | Дополнительно требуется формирование и сохранение нужных складок |
| Сварка | Соединение стенок рукава; в фальцах слоев больше | Соединение пакета сложенных слоев без непровара и прожога |
| Переналадка | Проверяют доступные узлы, оснастку и схему заправки. Смена температуры не заменяет отсутствующий механизм складывания | |
| Намотка | Нужна для рулонного выпуска при любом типе шва. Складывание уже сваренного пакета ради компактной намотки само по себе не превращает прямой шов в «звезду» | |
Нужны две отдельные машины или одна?
Возможны оба варианта. Есть специализированные линии и платформы, на которых предусмотрено несколько конструкций пакетов. Возможность выпуска обоих донных швов подтверждают комплектацией, чертежом, схемой заправки и готовыми образцами.
В каталоге shnek.ru у GBDSA-250x2S перечислены пакеты типа «звезда», фасовочные и мусорные пакеты в рулоне. Перед заказом нужно закрепить в ТЗ именно ваши изделия, условия переналадки и состав поставки. Другие варианты собраны в разделе оборудования для производства мусорных пакетов.
Название «звезда» не гарантирует прочность и герметичность само по себе. На образце проверяют провар всех слоев, отсутствие прожога, раскрытие дна и поведение под рабочей нагрузкой.
 Двухпотоковая пакетоделательная машина FQ-600
 Машина для производства пакетов GBDSA-250x2S
Как наносят рисунок и делают ручки
Печать на пленке
Для серийного рисунка на рулонной пленке применяют флексографические печатные машины. Краска через анилоксовый вал подается на рельефную форму, которая переносит изображение на пленку. Затем краску высушивают. По задаче поверхность пленки активируют коронным разрядом, чтобы улучшить сцепление краски.
Для печатного пакета важно согласовать шаг повторения рисунка с длиной изделия. На пакетоделательной машине датчик фотометки помогает привязать подачу и рез к изображению. Иначе логотип может попасть на шов или уйти за край.
Ручки и другие дополнительные операции
У пакета-«майки» верхний контур и ручки получают вырубкой. Для вырубной ручки могут потребоваться усиление и другая оснастка. Петлевые ручки закрепляют отдельными механизмами. Завязки, клапаны и другие элементы также требуют предусмотренных узлов: обычная донная сварка их не создает.
Поэтому, разбираясь, как изготавливают пакеты разных форм, сравнивают не только материал и размер, но и набор операций. Одна машина может выполнять несколько конструкций лишь в пределах своей комплектации.
Расход пленки и производительность: пример расчета
Расчет полезен для проверки задания на линию. Возьмем плоский пакет из рукава без ручек, фальцев и печати: ширина 300 мм, длина 400 мм, толщина одной стенки 15 мкм. Для примера примем плотность полиэтилена 0,92 г/см³.
W и L - ширина и длина в метрах, t - толщина одной стенки в микрометрах, ρ - плотность в г/см³. При этих единицах масса m получается в граммах. Множитель 2 учитывает две стенки пакета.
Расчетная масса одного пакета
без отходов и припусков
Для производственного расхода отдельно добавляют припуски и пусковые отходы, учитывают вырубку, кромку, печать и фактическую геометрию. Если есть фальцы, нельзя подставлять в формулу только видимую лицевую ширину.
Почему метры в минуту не равны пакетам в минуту
Число изделий зависит от длины пакета и количества потоков: пакеты/мин = скорость пленки ÷ шаг подачи × число потоков. При условной средней подаче 8 м/мин, шаге 0,4 м и одном потоке получится 20 пакетов в минуту. Два потока при тех же условиях дадут расчетные 40 пакетов в минуту.
Это расчет по движению материала. Реальную скорость ограничивают сварка и охлаждение, толщина и складывание пленки, вырубка, приемка и намотка. Производительность из каталога нужно подтверждать на вашем размере и материале.
Как проверить качество и выбрать состав линии
Чтобы понять, как производят пакеты стабильно, проследите за тремя участками: одинаковая пленка на входе, повторяемая сварка и точное отделение изделий. При изменении сырья или скорости приемку проводят заново на пробной партии.
| Что видно на пакете | Что проверяют в процессе |
|---|---|
| Разбег толщины, полосы, включения | Сырье, дозирование, расплав, головку, раздув и охлаждение |
| Шов расходится или пленка рвется рядом | Чистоту соединения, нагрев, время контакта, прижим и охлаждение |
| Длина меняется, рисунок смещается | Подачу, натяжение, проскальзывание валов и работу фотометки |
| Пакеты не открываются или слипаются | Сварку относительно линии реза, охлаждение и приемку |
| Рулон плохо отрывается | Перфорацию, шаг, положение шва и намотку |
| «Звезда» раскрывается несимметрично | Схему складывания, положение направляющих и подачу в сварочную зону |
Что указать в техническом задании
Нужны образец или чертеж пакета, материал, размеры с расшифровкой фальцев, толщина одной стенки, вид дна, наличие печати и ручек, формат выдачи и требуемый выпуск. Если планируются и прямой шов, и «звезда», в задании должны быть оба образца и требования к переходу между ними.
Если вы планируете, как изготавливать полиэтиленовые пакеты на собственном участке, начните с конструкции изделия. Для покупной пленки подбирают пакетоделательную машину; для полного цикла добавляют экструдер; для рисунка - печатную машину. Дополнительные узлы определяются операциями, которые действительно нужны вашему пакету.
Если пакетоделательная машина оснащена пневматическими зажимами, прижимами или другими исполнительными узлами, для нее потребуется источник сжатого воздуха. Компрессор для пневматики станка подбирают по паспортному расходу, рабочему давлению и одновременности работы подключенных механизмов. Требования к осушке и фильтрации уточняют у изготовителя оборудования; потребность в компрессоре зависит от комплектации машины.